高精密油器滤芯纸与注塑机滤材的设计与销售专业指南
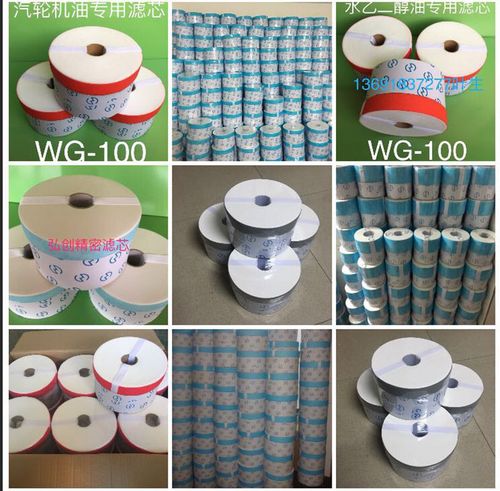
在工业过滤领域,油器滤芯纸、注塑机精密滤芯纸以及高精密滤芯纸扮演着至关重要的角色。它们不仅保障了液压系统、注塑设备和精密机械的稳定运行,还直接影响到生产效率和产品品质。作为专业销售,深入理解这些滤材的设计原理与技术参数,是赢得客户信任、提供定制化解决方案的关键。本文将从材料选择、结构设计、性能优化及销售策略四个维度展开,帮助您系统掌握滤材的设计要领。
一、材料选择:滤材性能的基石
高精密滤芯纸通常采用天然木浆纤维与合成纤维(如聚酯、玻璃纤维)的混抄工艺。天然木浆赋予滤材良好的挺度和过滤精度,而合成纤维则增强其耐破度、耐化学腐蚀性。对于注塑机液压油滤芯,需优先选用具备高耐水性和抗液压油溶胀的树脂浸渍滤纸,例如酚醛树脂或环氧树脂浸渍,以确保在高温高压下尺寸稳定。油器滤芯纸则更注重对燃油、润滑油的相容性,常用纤维包括棉浆、涤纶及不锈钢纤维烧结毡。设计时需平衡孔径分布、透气度与抗张强度,避免因纤维过细导致堵塞过快,或过粗造成过滤效率下降。
二、结构设计:精度与通量的博弈
滤芯纸的结构设计核心在于实现高过滤精度与低流阻的统一。通常采用多层复合结构:
- 预过滤层:采用较粗纤维(如20-30μm直径),拦截大颗粒杂质,延长主过滤层寿命。
- 主过滤层:由超细纤维(1-5μm)构成,通过梯度孔径设计(从外到内孔径逐渐减小)实现深层过滤,捕捉微小颗粒。
- 支撑层:为无纺布或金属网,提供机械强度,防止滤纸在压差下破裂。
对于注塑机精密滤芯,常采用褶皱式设计以增大有效过滤面积,折叠高度、褶距及折数需根据滤芯外径和流量计算。例如,内径30mm、外径60mm的滤芯,典型褶高为8-12mm,褶距2-4mm,可增加3-5倍过滤面积。需注意褶皱根部的应力集中,通过圆弧过渡或热定型工艺防止破裂。
三、性能优化:关键指标与测试方法
- 过滤精度:以μm为单位标称,如3μm、5μm、10μm。采用ISO 16889多次通过试验测定β值(过滤比),β(c)=200表示对特定尺寸颗粒的过滤效率达99.5%。销售时应向客户说明精度与效率的关系。
- 透气度:在127Pa压差下,单位面积透过的空气流量(L/m²·s)。透气度过低会导致压差快速升高,过高则精度不足。推荐范围:高精密滤纸5-30 L/m²·s,注塑机滤纸10-50 L/m²·s。
- 耐破度:采用Mullen破裂强度测试,通常需≥300kPa。对于高压注塑机(>20MPa),建议≥500kPa。
- 耐温性:根据工况选择,普通液压油适用-30~120℃,但注塑机液压油常达80-100℃,需选用耐温150℃的滤纸。
- 清洁度等级:参照ISO 4406,销售时可帮助客户根据系统要求(如18/16/13)选择合适的滤芯。
四、销售策略:从设计到服务的价值传递
- 需求诊断:主动了解客户设备类型(注塑机品牌、吨位)、油品粘度、工作压力及清洁度目标。例如,一套250吨注塑机,若使用46号抗磨液压油,工作压力14MPa,要求NAS 8级,则推荐β5(c)≥200的高精密滤芯纸。
- 方案定制:提供滤材参数表,对比不同设计(如单层 vs 梯度)的寿命与成本。建议客户采用折叠滤芯替代线隙滤芯,虽然单价高20%,但寿命可延长2倍,综合成本更低。
- 技术支持:提供滤芯设计软件或计算表格,协助客户优化褶数、尺寸。并定期分享行业案例,如某注塑厂通过更换高精密滤芯,将液压阀故障率降低40%。
- 售后跟踪:建立压差监测建议,当压差达0.35MPa时提示更换,避免滤纸击穿。同时收集使用数据,反哺滤材研发,形成闭环。
专业销售不仅是产品推销,更是技术顾问。深刻理解油器滤芯纸、注塑机精密滤芯纸及高精密滤芯纸的设计逻辑,才能为客户创造降本增效的价值,从而在竞争中脱颖而出。
如若转载,请注明出处:http://www.szpcdb.com/product/41.html
更新时间:2026-10-22 08:37:23